Ablauf der Waferherstellung
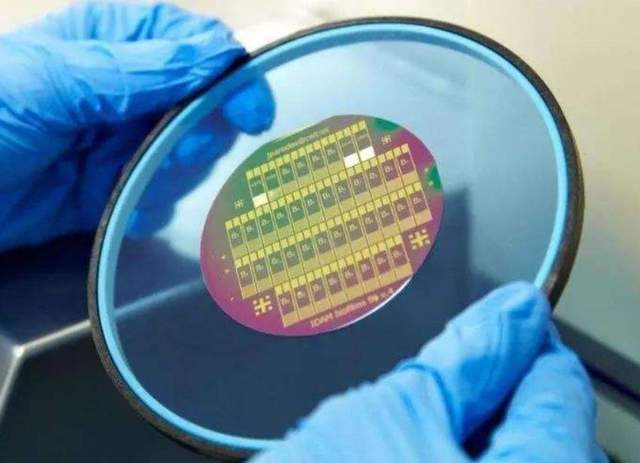
Grob gesagt umfasst die Waferherstellung zwei Hauptschritte, die Ingot-Herstellung und die Wafer-Herstellung, die sich in folgende Hauptprozesse gliedern (zur Ingot-Herstellung gehört nur der erste Schritt, alle übrigen zur Wafer-Herstellung, weshalb man sie auch als Nachbearbeitung nach dem Sägen zusammenfasst):
Kristallziehen -- Zuschnitt und Prüfung -- Außendurchmesserschleifen -- Sägen -- Kantenverrundung -- Oberflächenläppen -- Ätzen -- Defektbeseitigung -- Polieren -- Reinigen -- Prüfen -- Verpacken
1. Kristallziehen: Dieser Schritt gliedert sich weiter in:
1) Schmelzen (Melt Down): Stückiges hochreines Polysilizium wird in einen Quarztiegel gegeben und über seinen Schmelzpunkt von 1420°C erhitzt, bis es vollständig geschmolzen ist.
2) Halswachstum (Neck Growth): Sobald die Temperatur der Siliziumschmelze stabil ist, wird ein Impfkristall mit <1.0.0>-Orientierung langsam eingetaucht und dann langsam nach oben gezogen, sodass sich der Durchmesser auf ein bestimmtes Maß verringert (meist etwa 6mm). Dieser Durchmesser wird über 100-200mm Länge gehalten, um Orientierungsunterschiede in der Kornanordnung des Impfkristalls zu beseitigen.
3) Kronenwachstum (Crown Growth): Nach dem Halswachstum werden Ziehgeschwindigkeit und Temperatur langsam gesenkt, sodass sich der Durchmesser allmählich auf das gewünschte Maß vergrößert (z. B. 5, 6, 8 oder 12 Zoll).
4) Körperwachstum (Body Growth): Ziehgeschwindigkeit und Schmelztemperatur werden laufend angepasst, um den Stabdurchmesser konstant zu halten, bis der Stab die vorgesehene Länge erreicht.
5) Endwachstum (Tail Growth): Hat der Stab die vorgesehene Länge erreicht, werden Ziehgeschwindigkeit und Schmelztemperatur allmählich erhöht, sodass der Durchmesser abnimmt; so werden Versetzungen und Gleiten durch thermische Spannungen vermieden, bis sich der Stab vollständig von der Schmelzoberfläche löst. Damit ist ein vollständiger Kristallstab entstanden.
2 and Cutting & Inspection
3. Außenschleifen (Surface Grinding & Shaping): Beim Ziehen weichen Außendurchmesser und Rundheit etwas ab und die Mantelfläche ist uneben; daher wird der Außendurchmesser nachbearbeitet und geschliffen, bis Maß- und Formabweichungen innerhalb der zulässigen Toleranz liegen.
4. Sägen (Wire Saw Slicing): Da Silizium sehr hart ist, wird der Stab in diesem Schritt mit einem dünnen ringförmigen Sägeblatt, dessen Innenkante mit Diamantkörnern besetzt ist, in dünne Scheiben geschnitten.
5 Edge Profiling dedicated automatic
6. Läppen (Lapping): Beim Läppen werden Sägespuren und Schäden vom Sägen an der Scheibenoberfläche entfernt, sodass die geforderte Oberflächengüte erreicht wird.
7. Ätzen (Etching): Durch chemisches Ätzen wird die Schadschicht entfernt, die in den vorherigen Schritten durch Bearbeitungsspannungen an der Oberfläche entstanden ist.
8. Gettern (Gettering): Durch Sandstrahlen werden Fehler und Defekte der Scheibe in die untere Schicht verlagert, um die weitere Bearbeitung zu erleichtern. 9. Polieren (Polishing): Rand und Oberfläche der Scheibe werden poliert, zum einen um anhaftende Partikel weiter zu entfernen, zum anderen um eine sehr gute Ebenheit für die später beschriebenen Waferprozesse zu erreichen.
10. Reinigen (Cleaning): Die fertigen Scheiben werden abschließend gründlich gereinigt und luftgetrocknet.
11. Prüfen (Inspection): Eine abschließende Vollprüfung stellt sicher, dass Maße, Form, Oberflächengüte, Ebenheit und weitere technische Vorgaben eingehalten werden.
12. Verpacken (Packing): Die fertigen Scheiben werden mit flexiblem Material getrennt, eingewickelt und verpackt und anschließend an die Chipfertigung weitergegeben oder an den Besteller versandt.