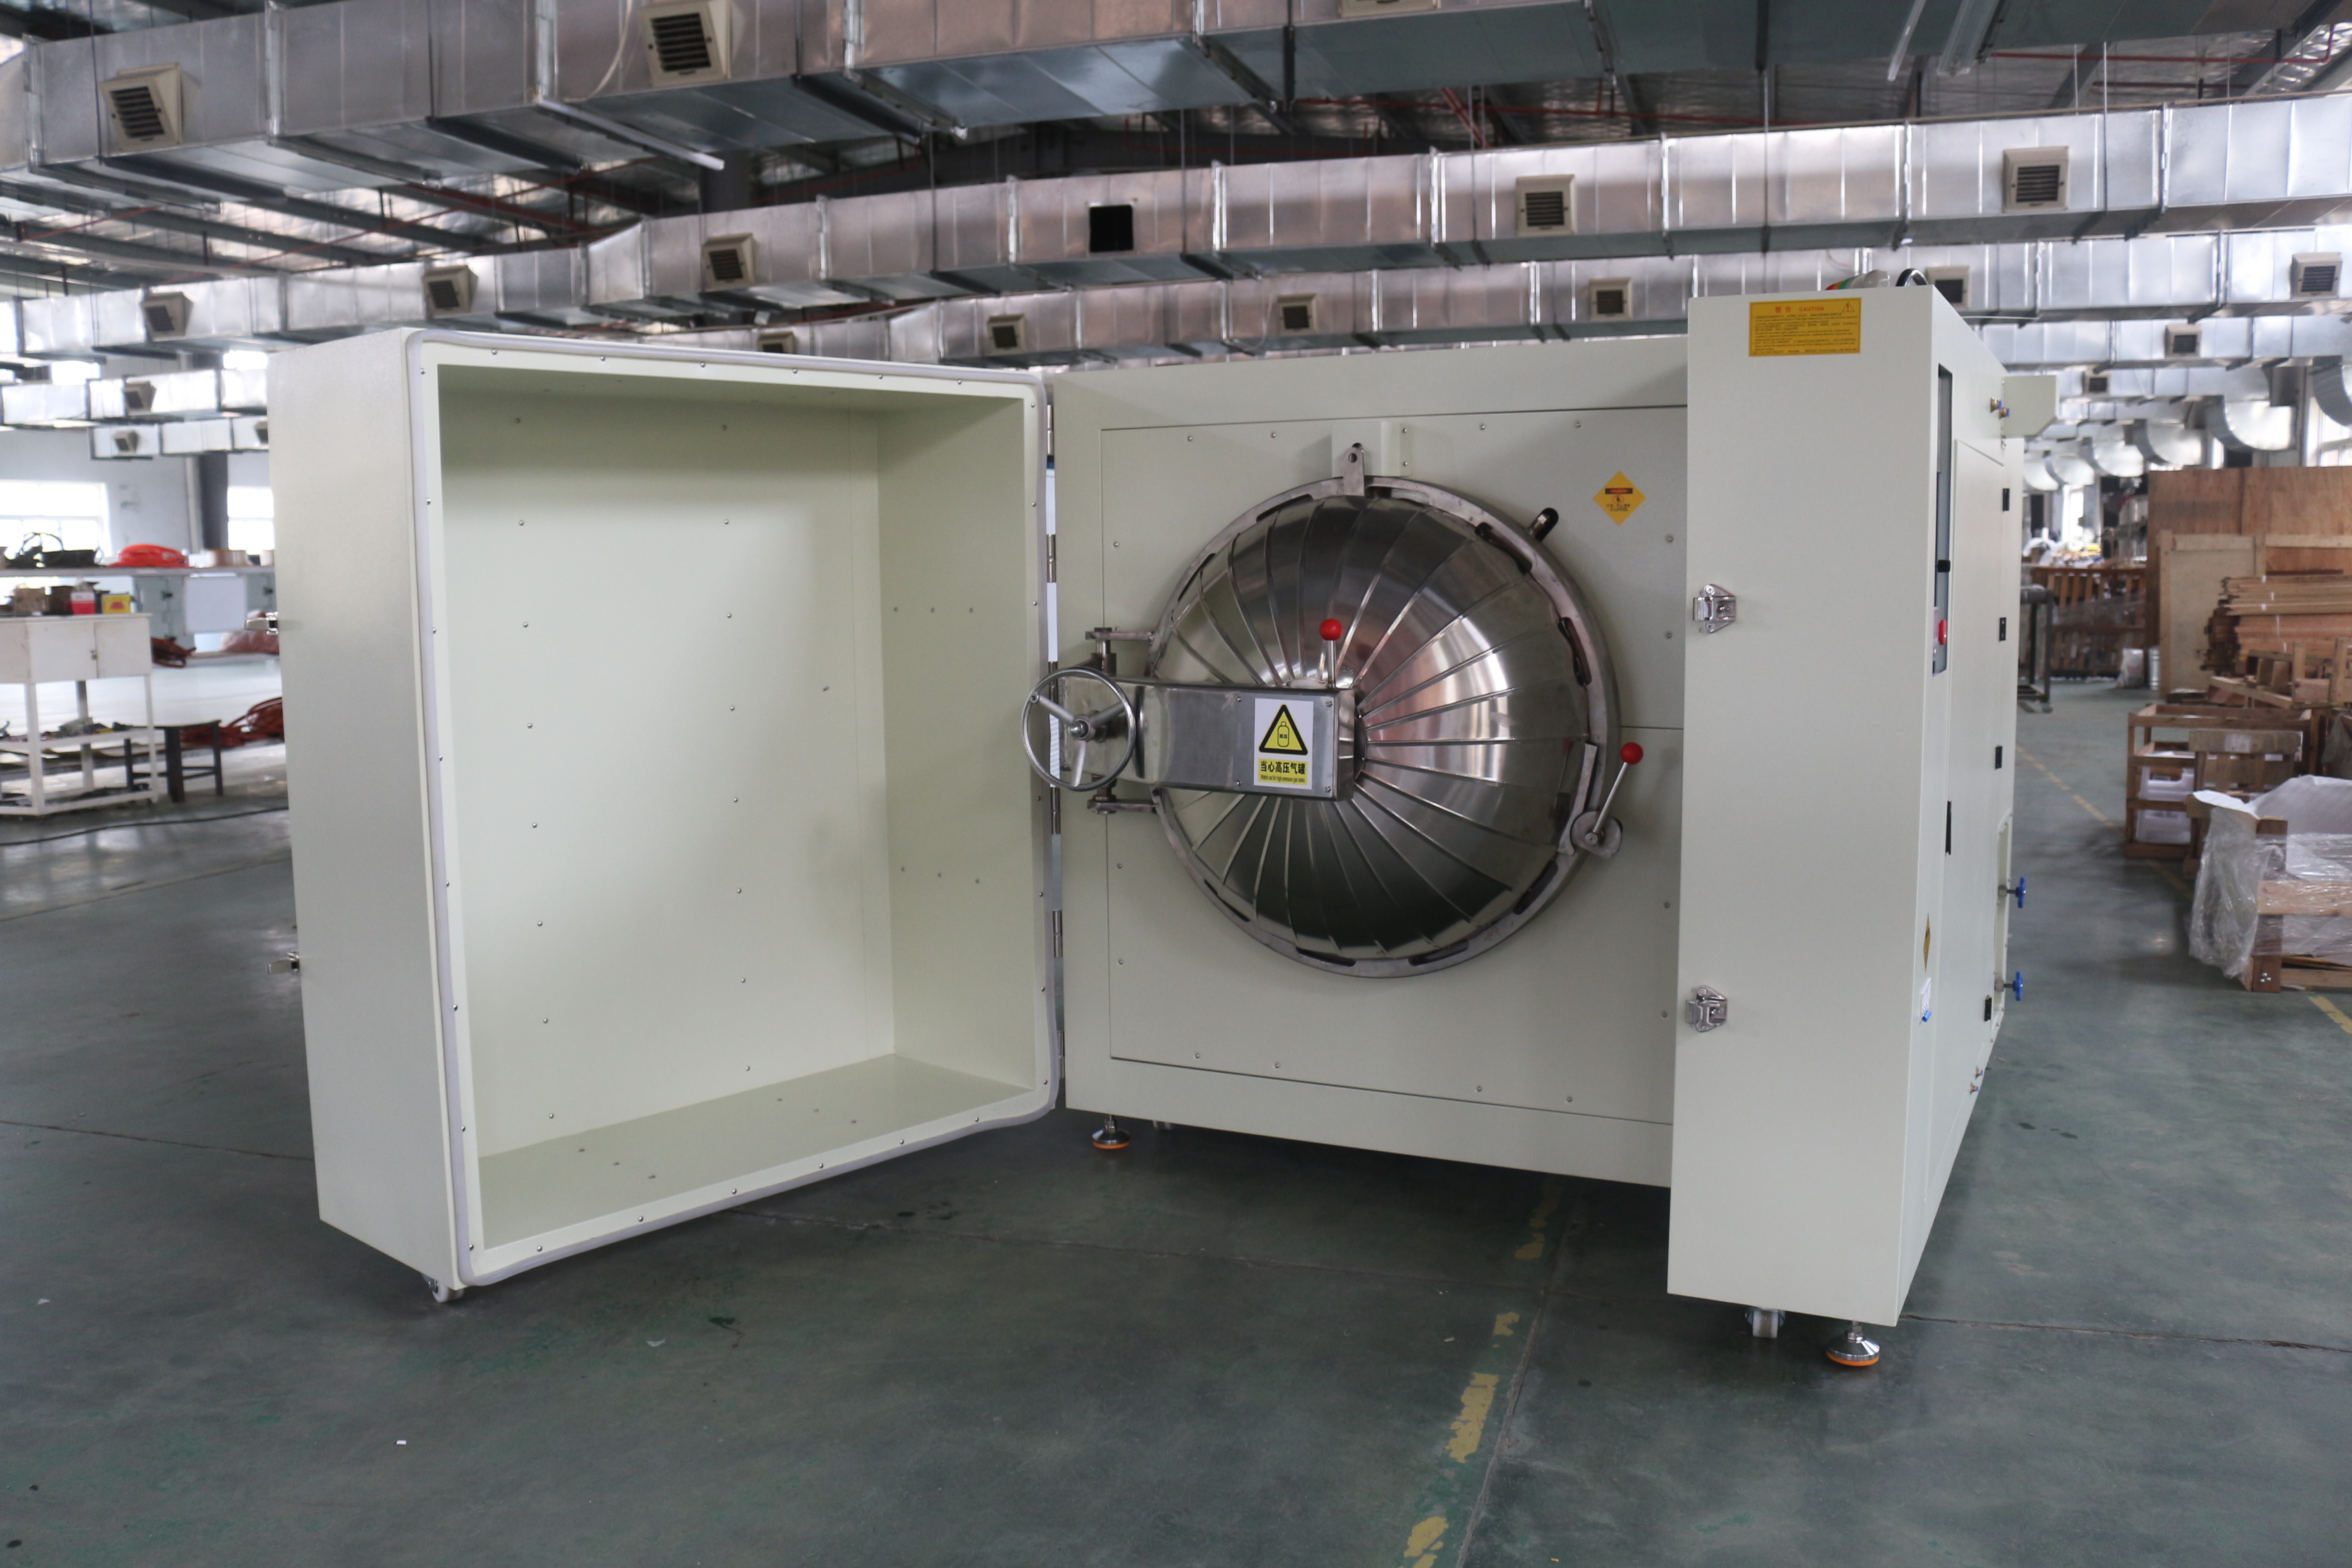
心海正负压固晶炉完全除泡验证方案
心海正负压固晶炉完全除泡验证 DOE 简化方案
一、核心目标
验证心海正负压固晶炉通过 “ 真空 - 氮气 - 温控 - 加压 ” 协同流程,能否在不同初始条件下(含潜在气泡成因)实现完全除泡(气泡率 = 0 )。
二、简化变量设计(聚焦关键影响因素)
选取原方案中与 “ 初始气泡成因 ” 强相关的核心变量,验证设备在不同初始状态下的除泡能力:
变量类型
变量名称
取样 设置
目的(模拟不同初始气泡风险)
前处理工艺
助焊剂残留
① 未清洗(高残留); ② 清洗(低残留)
验证设备对助焊剂挥发气泡的去除能力
前处理工艺
基板水分残留
① 未预烘(高水分); ② 150℃/60min (低水分)
验证设备对水分挥发气泡的去除能力
底填胶特性
胶流动性
① 高粘度(易包裹气泡); ② 低粘度(易排泡)
验证设备对毛细包裹气泡的去除能力
三、适配心海工艺流程的实验步骤(核心验证逻辑)
严格遵循用户提供的工艺流程,明确各步骤与除泡的关联:
基础脱泡阶段 :抽真空至 100Pa ,保压 10 分钟
作用:排氧 + 初步脱除自由气泡(针对表面及浅层气泡)。
流动性激活阶段 :充氮气, 热风循环加热至 100℃ (达 Tg 点) ,固化 1.5 小时
作用:利用胶材流动性,使包裹的微小气泡上浮 / 聚集(为后续排泡做准备)。
深度排泡阶段 :二次抽真空(排氧 + 水汽) → 充氮升温至 100℃ ,恒温 30 分钟
作用:通过真空 + 温控, 排出 90% 气泡(含助焊剂、水分挥发产生的气泡) 。
完全除泡阶段 :加压 5kg/cm² → 升温至 150℃ 固化
作用: 高压压缩残留微小气泡 ,最终通过固化锁定无泡状态。
四、检测方法(量化 “ 完全除泡 ” )
采用 “ 无损 + 有损 ” 组合验证,确保无漏检:
SAT 超声波扫描( C-SAM ) /X 光机 :全样本检测,确认无内部空洞(包括芯片 - 基板界面、胶层内部)。
切片显微观察( 200~500 倍) :对 SAT 检测合格样本,随机抽取 3 片切片,统计气泡数量(要求:气泡数 = 0 )。
五、实验结论验证逻辑
若所有变量组合( 3 类变量 ×2 取样 = 8 组实验 , 每组样品 6 片 )经上述流程处理后,满足:
SAT 图像无任何气泡信号;
切片观察气泡数量 = 0 ;
则可证明:心海正负压固晶炉通过 “ 真空 - 氮气 - 温控 - 加压 ” 协同流程,能有效覆盖助焊剂残留、水分残留、毛细包裹等所有气泡成因,实现完全除泡。
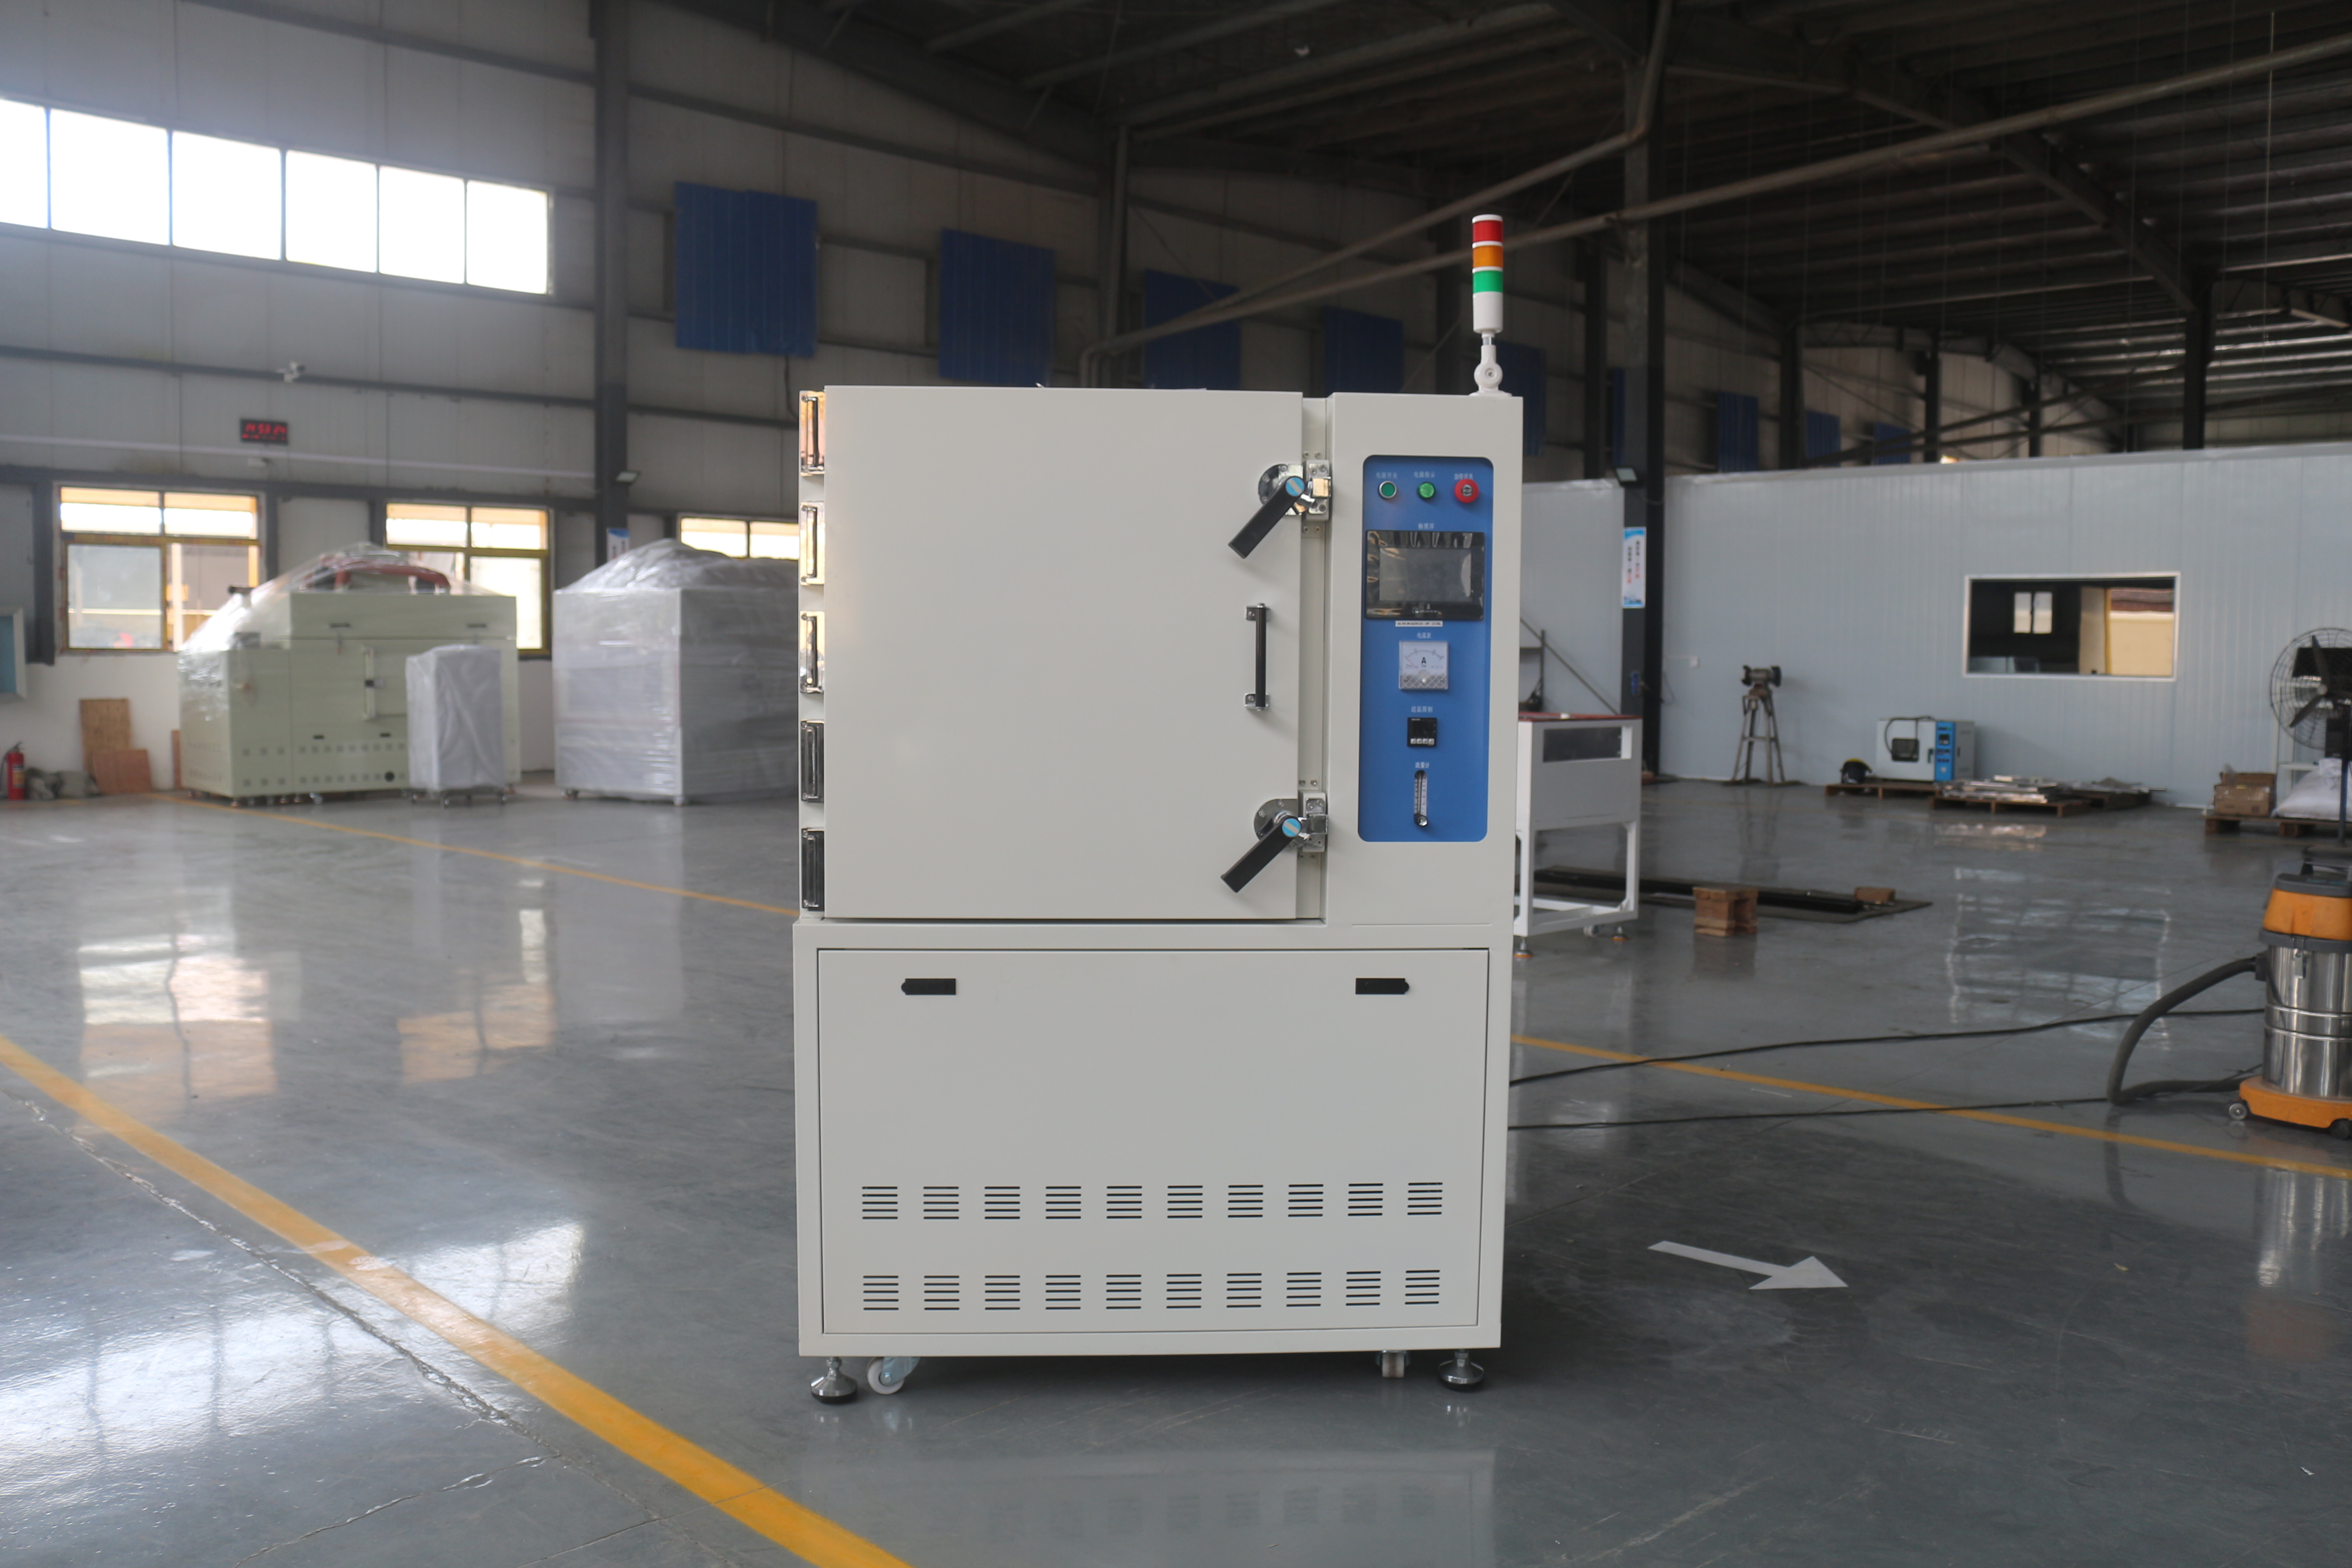
总结: 心海正负压固晶炉的工作模式整合了常规热风烤箱(热风循环加热)、真空烤箱(抽真空除泡)和正压烤箱(加压除泡)的优点,通过 “ 先抽真空 - 充氮热风循环烘烤 - 持续抽真空与固化 - 最终加压 ” 的协同流程,高效实现完全除泡,展现出综合优势 。