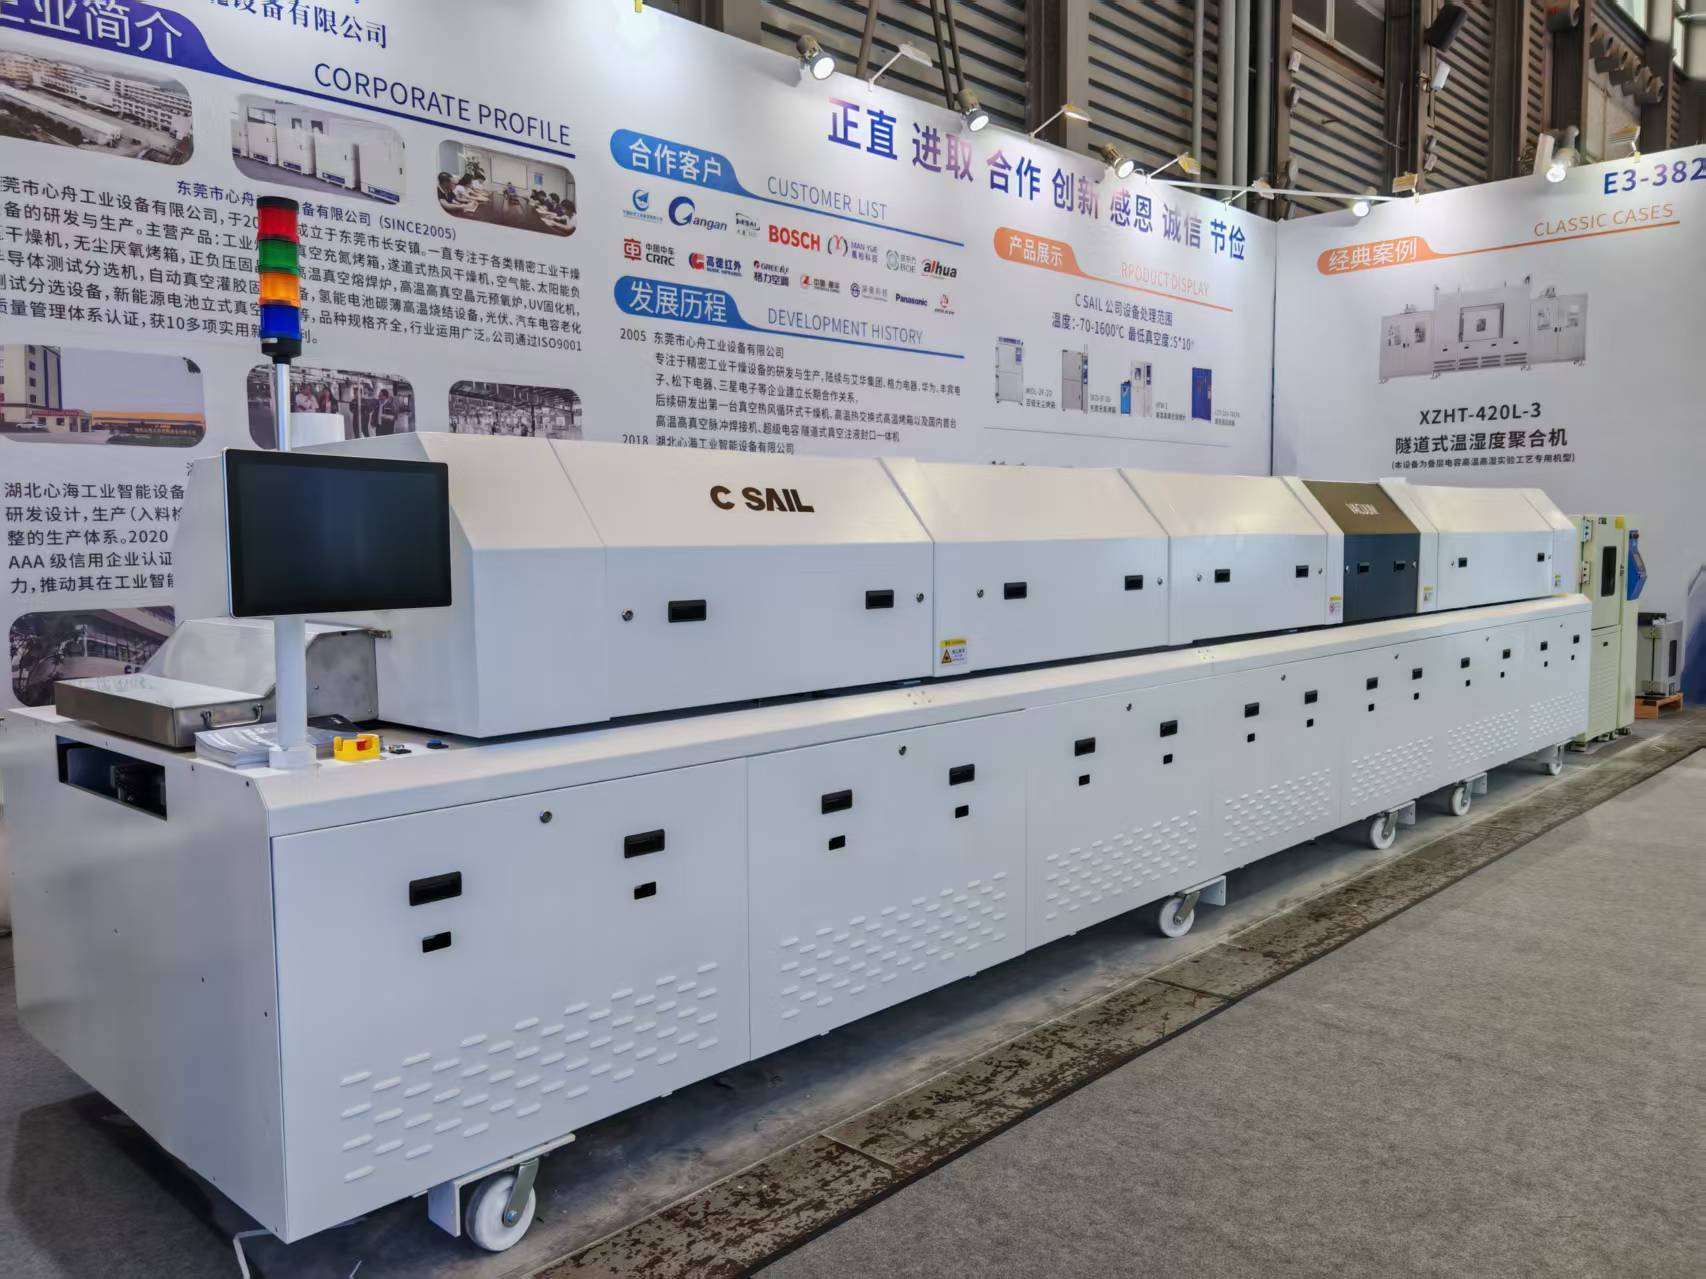
回流焊炉是电子元件焊接的核心设备,而真空回流焊炉作为其进阶类型,在结构设计和工艺原理上存在显著差异。以下从 结构组成 和 工艺特性 两方面展开详细分析:
一、结构差异:从开放式环境到真空密闭系统 1. 主体结构设计 对比维度 普通回流焊炉 真空回流焊炉 腔体结构 开放式或半封闭式腔体,通常由加热区(如预热区、回流区、冷却区)和传送轨道组成,气氛环境为空气或氮气(可选)。 全封闭式真空腔体,采用双层密封结构(如金属密封圈、真空法兰),腔体内部需满足真空度要求(通常可达 10⁻²~10⁻³ Pa),配备独立的真空腔室和工件装载舱。 加热系统 常见加热方式为红外(IR)加热、热风循环加热或两者结合,加热区分布在腔体上方或上下两侧,温度均匀性依赖于热风对流或红外辐射。 多采用 红外加热 + 真空传导加热 组合方式,避免真空环境下热传导效率降低;部分设备配备 石墨加热板 或 感应加热元件 ,确保真空腔内温度均匀性(误差 ±5℃以内)。 传送系统 连续式传送轨道(如网带、链条),支持 PCB 板连续通过各加热区,适合大批量生产。 批次式传送设计,需将 PCB 板放入真空腔室内,通过闸门或托盘实现批次化处理(因真空环境无法连续进出料),生产效率低于普通炉。 气体控制模块 可选配氮气注入系统,通过流量计控制氮气流量,降低焊接区氧含量(通常氧浓度控制在 1000ppm 以下)。 配备 真空泵组 (如旋片泵 + 罗茨泵组合)、真空计(如皮拉尼真空计)和 惰性气体注入系统 (如氩气或氮气),可精确控制真空度和气体成分,部分设备支持 真空 - 充氮循环工艺 。 冷却系统 风冷或水冷,冷却区位于腔体末端,通过风扇或冷却水循环降低 PCB 温度。 真空腔内集成 水冷板 或 气体淬火系统 ,在真空环境下快速冷却(冷却速率可达 5~10℃/s),避免高温下元件氧化或焊点应力集中。 2. 关键部件差异 真空回流焊炉特有结构 : 真空腔体密封件 :采用氟橡胶或金属波纹管密封,防止空气泄漏,确保真空度稳定。 真空泵系统 :需满足抽速要求(如抽速≥200 L/min),并配备真空管道和过滤器,防止焊渣或助焊剂蒸汽污染泵体。 压力控制系统 :通过真空阀和压力传感器实时调节腔内压力,支持 “真空 - 加压” 工艺(如加压至 1~2 atm),用于排除焊点内部气孔。
二、工艺差异:从气氛控制到真空环境下的精密焊接 1. 焊接环境与气氛控制 对比维度 普通回流焊工艺 真空回流焊工艺 气氛环境 空气环境(默认)或氮气保护(需额外配置),氧含量较高,焊点易氧化,适合一般消费电子元件(如电阻、电容)。 真空环境(真空度≤10⁻³ Pa)或真空 + 惰性气体(如氩气),完全排除氧气,避免焊接过程中金属氧化(如银焊点发黑、铜焊盘氧化),适用于高可靠性元件(如航天器件、医疗传感器)。 工艺步骤 预热→保温→回流→冷却,全程在开放或氮气气氛中进行,工艺周期约 3~5 分钟。 抽真空(→充惰性气体)→预热→回流→冷却,需先将腔体抽至目标真空度(抽真空时间约 5~10 分钟),再进行加热,总工艺周期约 15~30 分钟(因抽真空和排气耗时)。 氧化控制 依赖氮气置换降低氧含量,但无法完全消除氧化风险,焊点表面可能存在微小氧化物。 真空环境下几乎无氧气,焊膏中的助焊剂活性更强,焊点金属间化合物(IMC)生长更均匀,焊点表面光亮无氧化。 2. 温度曲线与参数控制 普通回流焊 : 升温速率:3~5℃/s(预热区),峰值温度:210~230℃(针对 Sn63Pb37 焊膏)。 温度控制重点:避免温度过冲导致元件损坏,依赖热风对流均匀加热。 真空回流焊 : 升温速率:1~2℃/s(真空环境热传导慢,需缓慢升温避免热应力),峰值温度:220~240℃(真空下焊膏流动性更好,可适当提高温度)。 真空度控制: 抽真空阶段:分阶段抽真空(如先粗抽至 100 Pa,再精抽至 10⁻³ Pa),防止助焊剂挥发过快导致气泡。 回流阶段:维持真空度≤10⁻³ Pa,或充入少量惰性气体(如 100~500 Pa 氩气),平衡腔内压力,减少焊点气孔。 典型案例 :焊接 BGA 元件时,真空回流焊可将焊点气孔率从普通工艺的 5% 降低至 0.5% 以下。 3. 缺陷控制与应用场景 普通回流焊 : 常见缺陷:焊点氧化、气孔、冷焊(温度不足),适用于消费电子、家电等对可靠性要求较低的场景。 真空回流焊 : 工艺优势: 消除气孔 :真空环境下焊膏中的挥发物(如助焊剂蒸汽)易排出,焊点致密性提升(孔隙率<0.1%)。 降低空洞率 :尤其适用于大功率器件(如 IGBT 模块)的焊接,空洞率可控制在 5% 以下(普通工艺空洞率约 10~20%)。 应用场景:航空航天、军工、医疗设备、汽车电子(如发动机控制模块)等对焊接可靠性要求极高的领域。
三、总结:结构与工艺差异的核心逻辑 差异本质 普通回流焊炉 真空回流焊炉 设计目标 满足大规模量产,成本优先,适合常规焊接需求。 解决高可靠性焊接难题,通过真空环境消除氧化和气孔,牺牲效率换取品质。 核心优势 设备成本低、生产效率高、维护简单。 焊点可靠性极高、空洞率低、无氧化风险,适合高端应用。